

来源:专精快蚀刻 时间:2026.09.22 阅读文本仅需5分钟
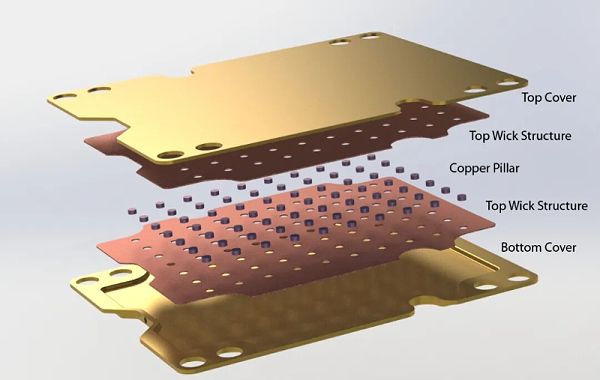
随着智能手机、高性能服务器、电竞显卡、5G通信设备等电子产品向轻薄化、高功耗、高密度集成方向迭代,设备发热功率持续攀升,传统金属散热结构已无法满足高效均热、快速散热的需求。VC散热底座(真空均热板)凭借零功耗、全域均温、高效导热的核心优势,成为高端电子设备散热系统的核心部件。而蚀刻工艺作为VC散热底座精密成型的核心制程,突破了传统机械加工、烧结成型的技术局限,实现了VC腔体、毛细微结构、导流通道的微米级精密加工,是支撑超薄化、高性能、长寿命VC散热底座量产的关键技术。本文系统阐述蚀刻工艺在VC散热底座中的核心应用、完整制程、技术优势及行业落地价值。 一、VC散热底座的结构原理与蚀刻工艺适配性 VC散热底座是一种基于相变传热原理的真空腔体散热器件,核心结构由上下铜基板、真空密封腔体、毛细吸液芯、工质流体四部分组成。其工作原理为:设备热源产生的热量传导至腔体蒸发区,内部液态工质吸热汽化,蒸汽快速扩散至全域低温区冷凝放热,冷凝后的液体通过毛细结构回流至蒸发区,形成连续循环的相变导热过程,实现设备全域快速均温散热。 相较于普通散热片,VC散热底座的散热性能核心取决于腔体平整度、毛细结构精度、流道均匀度三大指标。传统机械冲压、CNC铣削、铜网烧结工艺,易产生应力形变、边缘毛刺、结构塌陷、孔径不均等问题,且无法加工超薄、复杂、微尺度的内部结构,难以适配0.3–0.8mm超薄VC底座的生产需求。 而化学蚀刻工艺属于无应力精密加工技术,全程无刀具接触、无机械挤压、无高温热损伤,可在超薄铜合金板材表面精准成型微米级沟槽、微孔、毛细网格结构,完美匹配VC散热底座轻量化、高精度、高一致性的生产要求,现已成为行业主流量产工艺。 二、蚀刻工艺在VC散热底座中的核心应用场景 蚀刻工艺贯穿VC散热底座核心结构成型全流程,替代了传统烧结、机械加工的薄弱环节,主要应用于三大核心结构的精密制备,全面升级VC底座的散热效率与结构稳定性。 1. 真空腔体型腔蚀刻成型 真空腔体是VC散热底座的核心换热空间,腔体的深度均匀度、平整度、侧壁垂直度直接决定真空度与蒸汽流通效率。蚀刻工艺可在厚度0.02–0.15mm的超薄铜基板上,精准蚀刻出内凹式密封型腔,型腔深度公差可控制在±5μm以内,全域平整度误差极低。相较于机械加工,蚀刻成型的腔体无应力残留,板材不会出现翘曲变形,可保障后续钎焊密封时的贴合精度,助力腔体实现≤1×10⁻⁴Pa的高真空度,从根源避免腔体漏气、散热衰减问题。 2. 一体化毛细芯微结构蚀刻 毛细芯是工质回流的核心通道,传统VC底座多采用铜网、铜粉烧结成型,存在结构松散、孔隙不均、易脱落、反重力回流效果差等缺陷。而精密蚀刻一体化毛细芯工艺是当前行业前沿技术,通过光刻蚀刻在腔体内部直接成型微沟槽、微孔阵列、网格状毛细结构,实现基板与毛细芯一体化成型,无需额外粘贴、烧结铜网。 该蚀刻成型的微结构致密均匀、无气孔、无脱落风险,孔隙率精准可控,可大幅提升液体工质的毛细吸力与回流速度,有效改善高温、倾斜、反重力工况下的散热稳定性。目前行业已通过该工艺实现0.3mm极致超薄VC均热底座的量产,彻底突破了传统工艺的厚度瓶颈。 3. 导流通道与定位结构蚀刻 为优化蒸汽流通路径、避免局部积热,VC散热底座需设计差异化导流流道、防回流隔断及焊接定位基准。蚀刻工艺可根据散热仿真数据,定制化加工不规则弧形流道、矩阵式导流孔、精准定位槽等复杂微结构,结构边缘光滑无毛刺,无需二次打磨。精准的导流结构可缩短蒸汽扩散路径,提升全域均热速度,同时标准化的定位结构可大幅提升后续焊接、组装的良品率。 三、VC散热底座专属蚀刻完整工艺流程 VC散热底座的蚀刻工艺属于精密微纳加工制程,工序严谨、参数可控,可实现批量一致性生产,完整流程如下: 开料→板材精密清洗→干膜涂布/感光胶覆膜→恒温烘干→光刻曝光→精准显影→二次固化烘干→化学蚀刻→脱膜清洗→钝化防护→精度检测→成品流转 首先对高纯铜合金板材进行精准开料,通过酸碱清洗去除表面油污、氧化层,保证板材表面洁净度;随后均匀涂布感光干膜并低温烘干,依托高精度光刻母模进行对位曝光,将预设的腔体、毛细结构、流道图案精准转移至板材表面。 经显影工序去除未曝光的感光膜,裸露待蚀刻的金属区域,再次烘干固化膜层提升附着力;核心蚀刻工序采用三氯化铁混合盐酸专用蚀刻液,在恒温、匀速喷淋工况下定向溶解裸露铜材,精准成型微结构,全程控制蚀刻速率与侧蚀量,保障结构精度。蚀刻完成后彻底脱膜,清洗残留药液,通过钝化工艺防止铜材氧化变色,最后经微米级精度检测,筛选合格半成品进入焊接、抽真空、注液等后续工序。 四、蚀刻工艺赋能VC散热底座的核心技术优势 1. 无应力成型,适配超薄化发展 蚀刻属于化学减材加工,无机械外力、无高温加工环节,板材不会产生形变、翘曲、内应力,可稳定加工0.3–0.6mm超薄VC散热底座,满足折叠屏手机、轻薄本、微型工控设备的装配空间需求,这是传统机械加工无法实现的技术突破。 2. 微米级高精度,散热性能更稳定 工艺精度可达±5μm,毛细微孔、沟槽、流道尺寸均匀一致,腔体深度、平整度误差极小,保障每一片VC底座的相变换热效率高度统一。相较于烧结工艺,蚀刻一体化毛细结构的孔隙一致性更高,工质回流更平稳,长期使用无结构老化、散热衰减问题,设备温控稳定性大幅提升。 3. 结构定制化,适配多场景散热需求 依托光刻图案可灵活定制各类复杂微结构,可根据服务器、显卡、移动端设备的热源分布,针对性设计差异化毛细密度、导流路径,实现定点强化散热、全域均衡均温,解决传统通用型VC底座局部积热、散热冗余不足的问题。 4. 高效量产,成本与良品率双优 蚀刻工艺可实现整版批量加工,单次可成型数十片产品,制程稳定、参数可控,批量良品率远高于烧结、CNC工艺。同时蚀刻废液可通过金属分离设备回收再利用,降低物料损耗与环保成本,适配规模化量产需求,有效控制高端VC散热底座的生产成本。 五、行业应用与技术发展趋势 目前,蚀刻工艺已全面替代传统工艺,成为超薄高性能VC散热底座的核心制造技术,广泛应用于折叠终端、5G基站、AI服务器、高端电竞硬件等领域。行业头部企业通过工艺迭代,实现了蚀刻毛细芯一体化成型、超高真空腔体加工、微纳复合结构制备等技术突破,让VC散热底座更薄、更轻、散热效率更高、工况适应性更强。 未来,随着电子设备功耗持续升级,VC散热底座将向超微结构、超高均温、极端超薄、长寿命方向发展,蚀刻工艺也将朝着纳米级精度、复合微结构成型、绿色低耗蚀刻、全流程智能化管控方向迭代,持续夯实高端精密散热器件的制造技术壁垒。