

来源:专精快蚀刻 时间:2026.10.07 阅读文本仅需5分钟
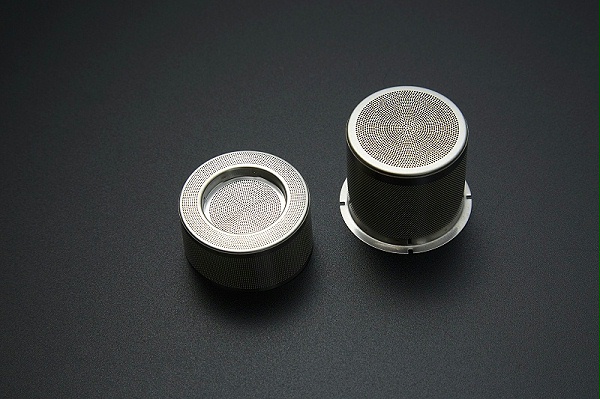
蚀刻和冲压有什么区别,精密零件该怎么选?模具成本、精度、毛刺和交期这四项怎么对比,很多采购在报价单上算不清楚。东莞一家音箱厂的来料检验台上就摆着两组喇叭网:冲压件孔口一圈翻边毛刺,质检员用指甲一刮就挂手;蚀刻件孔壁干净,但单件报价贵了三毛钱。选哪一组,最后不是靠价格定的。
两者的差别从成形原理就分开了。冲压是机械剪切与塑性成形,靠冲床和模具把材料切断或压出形状;蚀刻是化学加工,用菲林把图形转到金属上,再靠药液把没被保护的部分溶解掉。这一层差别决定了后面所有结果:机械剪切必然产生毛刺、塌角与冷作硬化,而化学溶解没有刀口接触,不引入应力,也不会在边缘留下加工硬化层。理解这一点,蚀刻和冲压有什么区别这个问题就解决了一半。
把常规路数摆在一起看会更清楚。冲压在小孔径上先天受限,冲孔最小孔径通常不小于料厚,0.3mm 的不锈钢要冲 0.4mm 的微孔,冲针又细又容易断,模具寿命也短;激光切割没有毛刺困扰,但热影响区与熔渣在几十微米级的微孔上很难处理干净;模切受刀模精度限制,异形密集孔阵列做不出来。冲压真正的优势在另一头:轮廓简单、批量大的件,节拍快到几秒一件,单件成本是蚀刻比不了的。
给出五条可以直接拿去评审的选型标准:
1. 孔径与料厚比:孔径小于料厚、或一版有上千个密集网孔,选蚀刻,精密金属蚀刻精度可达 ±0.01mm,覆盖 0.04mm 至 2.0mm 厚度;
2. 模具账:批量没到模具回本点(简单件通常几万件起),开模就是浪费,蚀刻免开模,改图只改菲林;
3. 毛刺容忍度:密封面、阀片、与皮肤接触的蚀刻件不许有毛刺,冲压必带去毛刺工序;
4. 材料性能:需要保留原始弹性、避免边缘硬脆的件(铍铜弹片、可伐封接件)优先蚀刻;
5. 交期节奏:常规24小时出样品,全流程5–15天交货,研发迭代紧的项目选蚀刻更稳。
珠三角一家做扫地机超声波网罩的厂商做过一轮对比:同一款 0.2mm 不锈钢网罩,冲压版孔径一致性差、装配不良率 4%,换蚀刻后不良率降到 0.6% 以内,改版从重新开模的 15 天缩到改菲林的 2 天。他们算过账:年用量 3 万件以下,蚀刻综合成本更低;超过 20 万件再考虑冲压。
这轮对比最后落到供应商的工序能力上。专精快蚀刻在这类薄料精密件上做了近20年,18条精密蚀刻自动生产线、日产能可达100万片,从菲林设计到药液管控都是自己一条线,前面五条标准里的每一项都能拿出检测数据对应。
问:蚀刻一定比冲压精度高吗?答:薄料微孔上蚀刻更稳,但轮廓简单的大批量件,冲压的尺寸一致性同样很好,关键看结构。问:蚀刻能做多厚?答:可加工 0.04mm 至 2.0mm,再厚成本上升明显,厚料建议走冲压或机加工。
手上有零件在两工艺之间摇摆,把图纸发给专精快蚀刻这家东莞厂家,按同一版图纸出一批蚀刻样品,和现有冲压件放在量具上比一遍,答案比报价单清楚。